
镗铣主轴动力头如何驱动精密加工?
点击次数:20 更新时间:2026-11-16
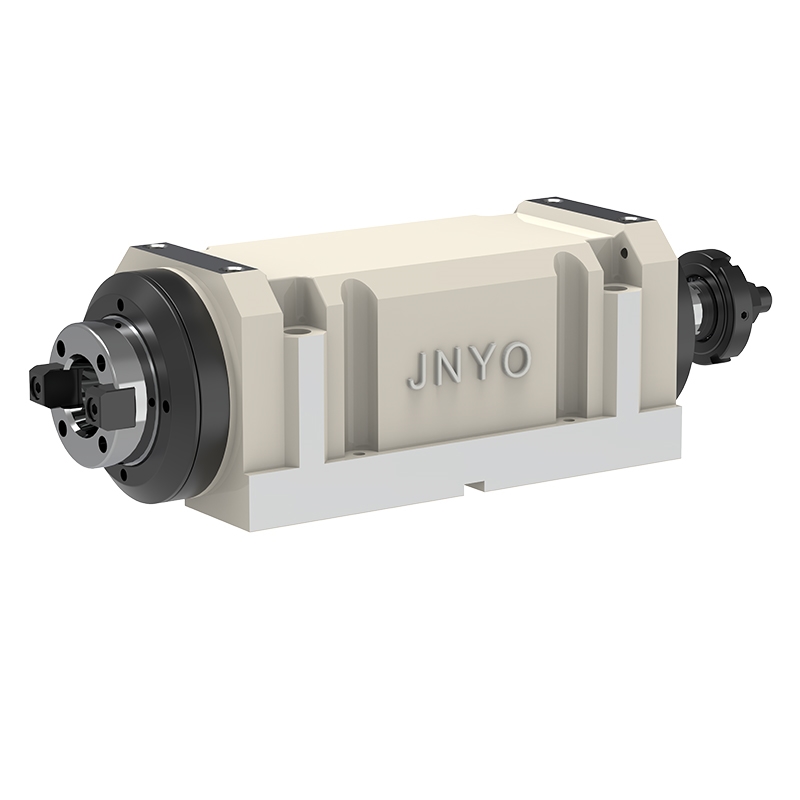
在机械加工领域,镗铣主轴动力头是一种将主轴与进给机构集成于一体的功能部件。它通常安装在滑台或立柱上,通过电机驱动主轴旋转,并配合直线导轨实现轴向进给。其基本工作原理解析如下:动力源(如伺服电机)经联轴器或齿轮副将扭矩传递至主轴,主轴前端锥孔装夹刀具;同时,进给系统通过丝杠或齿轮齿条带动主轴套筒作直线运动。旋转与直线运动的复合,使刀具能够完成镗孔、铣削、钻孔等工序。冷却与润滑系统则负责控制温升与排屑,保障连续运行。
这类部件的优点体现在多个方面。一,结构紧凑。将主轴与进给机构整合后,减少了中间传动环节,机床布局更为简洁。第二,刚性较好。短传动链降低了弹性变形对加工精度的影响,适合对箱体类零件进行孔系加工。第三,调速范围宽。配合变频或伺服控制,可在不同转速下输出所需扭矩,适应粗加工与精加工需求。第四,定位重复性高。进给机构采用精密丝杠或直线导轨时,轴向位置控制准确,便于批量加工中的尺寸一致性。第五,维护便利。模块化设计使易损件更换较为方便,减少停机时间。
在实际应用中,镗铣主轴动力头常与数控转台、交换工作台配合,形成柔性加工单元。操作者需根据工件材料与刀具参数设定转速与进给量,并定期检查主轴径向跳动与导轨间隙。理解其传动与进给协同机制,有助于合理选用与维护该类部件,从而发挥设备效能。
镗铣主轴动力头该如何选择?
明确加工场景是基础。不同材料、不同工序对动力头的要求差异显著:加工铸铁、钢件等硬质材料时,需侧重主轴的刚性和扭矩输出,确保重切削时不易振动;而铝合金、铜件等软质材料或模具精加工,则更关注高转速下的精度保持性和表面光洁度。此外,批量生产场景需优先考虑散热性能和免维护设计,减少停机时间;单件小批量则可适当放宽对耐用性的要求,侧重灵活性。
接口匹配是关键前提。动力头需与机床主轴或刀塔的接口标准兼容,常见的锥度接口、刀塔接口等需提前确认,否则可能导致装夹不稳、精度损失甚至无法安装。建议优先选择与机床品牌适配性高的动力头,或咨询设备厂家获取接口参数。
性能平衡是核心逻辑。转速、精度、轴承类型、冷却方式等参数需协同考量:高转速不等于高加工质量,若轴承精度不足或冷却不良,高速运转易引发热变形;而过度追求精度可能牺牲扭矩,导致重切削时动力不足。例如,精密模具加工可选配陶瓷轴承和油冷恒温系统,而普通结构件加工则采用标准球轴承和油脂润滑即可满足需求。
上一篇:没有了 下一篇:机床主轴动力头定期保养规范